+86-15371769898
 [email protected]
+86-15371769898[email protected]A fóliaextrudáló soron a fűtőhenger egyszerű acélhengernek tűnhet, de amikor a szélső zóna 8°C-kal hűvösebben fut, mint a középső, a kezelő megemeli az alapértéket, és a végtermék túl puha lesz. Ez a hőmérsékletkülönbség nem a vezérlőrendszer hibája. Ez mechanikai hiba a henger belsejében történő hőszállításban. A hőgörgők úgy működnek, hogy egy hőforrást egy belső közegen keresztül szabályozott felületi hőmérsékletté alakítanak át, és ennek az átalakításnak a minőségét a járatok, a falvastagság és a megmunkálási tűrések határozzák meg.
A három általános hőforrás a termikus olaj, a gőz és az elektromos fűtőelemek. Az olajjal fűtött hengerben egy szivattyú a forró olajat egy forgó csuklón keresztül a tekercs belsejében lévő spirálcsatornába vagy gyűrű alakú üregbe nyomja. Ahogy az olaj a csatorna mentén mozog, hőt veszít a belső fal felé, és a fal ezt a hőt a külső felület felé vezeti. A visszatérő olaj visszakerül egy külső fűtőállomásra, ahol újra felmelegítik és visszavezetik. A gőzzel fűtött henger hasonló elven működik, de az érzékelhető hő helyett látens hőt használ. Az elektromos hőhenger a magba behelyezett patronos fűtőtesteket használ, a hőmérsékletet pedig a felület közelében elhelyezett hőelem szabályozza.
| Fűtési módszer | Tipikus tartomány | Legfontosabb előny | Vigyázz |
|---|---|---|---|
| Termikus olajkeringés | 100-350 °C | Egyenletes hőelosztás | Olajlebomlás és belső lerakódások |
| Elektromos patron | 50-250 °C | Gyors hőmérsékletreakció | Forró sávozás, ha az elemek rosszul vannak elhelyezve |
| Steam | 100-180 °C | Nagy hőkapacitás | Kondenzátum eltávolítás és korrózió |
A fűtőközeg megválasztása megváltoztatja a reakcióidőt és a kockázati profilt. Egy kis, nagy áramlási sebességű olajkör körülbelül 20 perc alatt elérheti a 200°C-ot, de ehhez olyan forgócsuklóra van szükség, amely ellenáll a szivárgásoknak és a nyomáscsúcsoknak. A gőzrendszer nagy mennyiségű hőt képes leadni rövid időn belül, ugyanakkor kondenzvízcsapdára is szüksége van, hogy a víz ne vegye fel a görgőfelület egy részét. Az elektromos patronos melegítők gyorsabban reagálnak, és egyéni hőmérsékletszabályozást kínálnak, de nehezebb cserélni őket a gyártóhengerben, és érzékenyebbek a helyi túlmelegedésre.
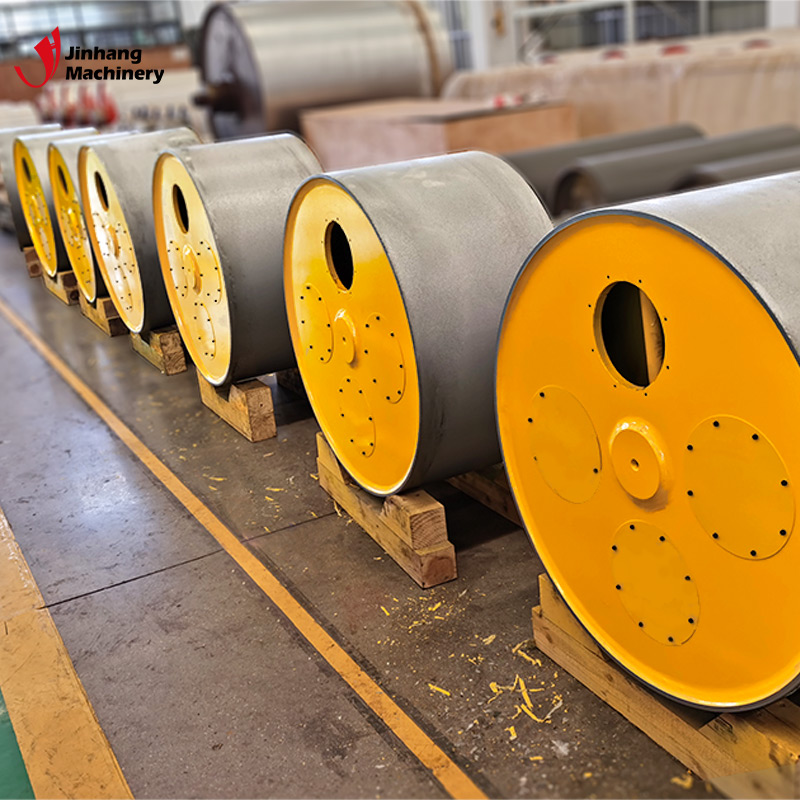
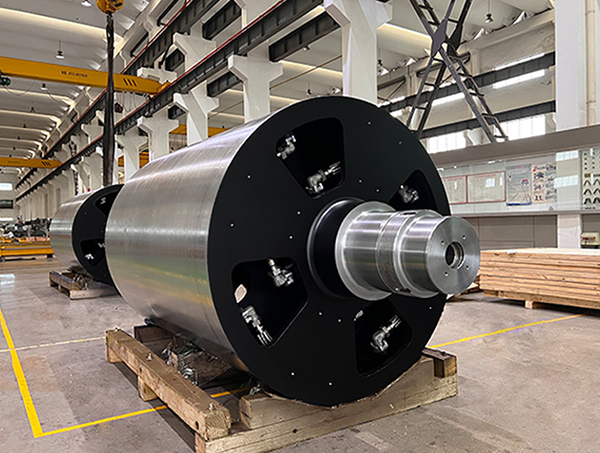
 Korrózióálló, olajjal fűtött henger az egyenletes hőátvitelért Ez a görgő a korrózióállóságot egy olajvezető rendszerrel ötvözi az egyenletes hőeloszlás érdekében, így megbízható választássá válik, amikor a nedvesség vagy a vegyszerek megkérdőjelezik a papír-, textil- vagy csomagolósorok szabványos berendezéseit. Termék megtekintése →
A hőmérséklet egyenletessége a hőhenger igazi próbája. A bevonó- vagy laminálóhengerek tipikus specifikációja a ±3°C-os homlokhőmérséklet-tűrés. Ez a tűrés csak akkor teljesíthető, ha a belső csatorna a teljes felület mentén egyenletes keresztmetszettel van megmunkálva. Ha a furat egyik végétől a másikig 0,2 mm-es eltérést mutat, megváltozik az olajsebesség és a helyi hőátbocsátási tényező. Az eredmény egy meleg hely az egyik napló közelében, és egy hidegebb hely a másik napló közelében.
A falvastagság is hozzájárul az egyenletességhez. A vastagabb fal kisimítja a hőforrásból származó hőmérsékleti kiugrásokat, de növeli a henger hőmérsékletének felmelegítéséhez szükséges energiát is. A vékonyabb fal gyorsabban reagál, de érzékenyebb a forró olaj csatornázására. Sok esetben éppen azért választják a tükörfűtő görgőt, mert ez egyensúlyban tartja a gyors reakciót a felület stabilitásával. Ugyanez az egyensúly érvényesül a felületkezelésre is: a krómozott vagy tükörbevonatú felület egyenletes kioldódási jellemzőket biztosít a filmes és bevont termékeknek.
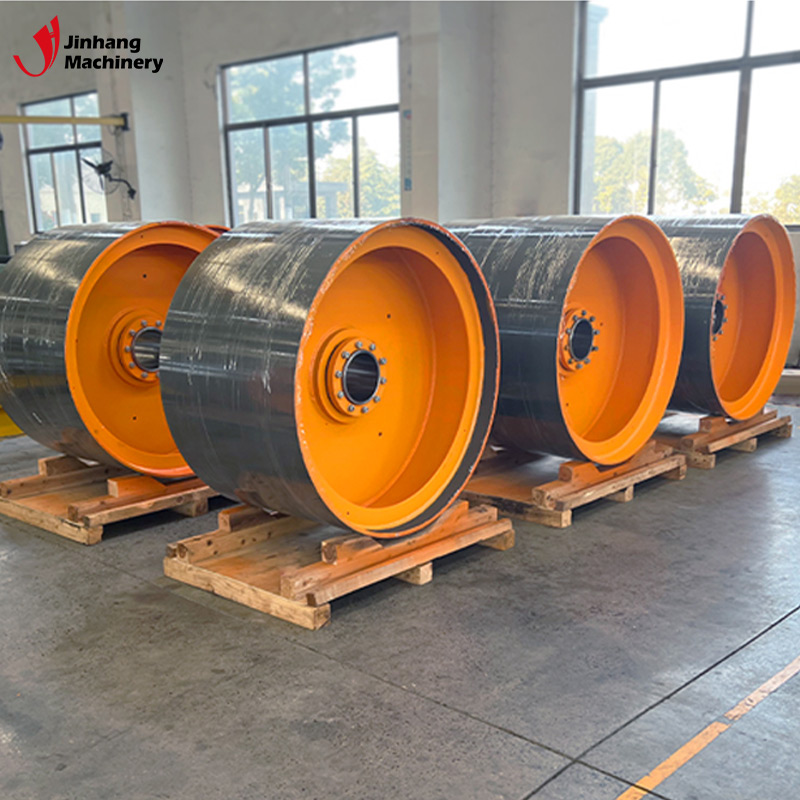
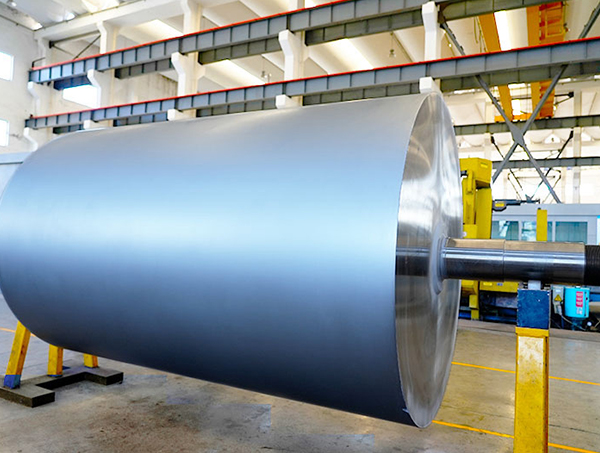
 Tükörbevonatú fűtőhenger magas hővezető képességgel Tükörfelülete és kiváló hővezető képessége elősegíti a gyors reakciót és az egyenletes melegítést, ami megfelel a precíz hőmérséklet-szabályozást és sima felületet igénylő fólia laminálási vagy bevonási folyamatoknak. Termék megtekintése →
Valós működés közben a termikus görgők olyan módon hibáznak, ami indításkor nem nyilvánvaló. Az első probléma a hőtágulás. Amikor egy szénacél henger 25°C-ról 250°C-ra melegszik fel, a tengely több milliméterrel megnyúlik. Ha a csapágyházat és a végtömítéseket nem erre a növekedésre tervezték, a görgő axiális erőt fejthet ki, amely hetek alatt elhasználja a csapágyat. A második probléma a belső elzáródás. Egy olajrendszerben a lebomlott olaj lakkot képez a csatorna falán. Ez a lakk szigetelőként működik, így a hengernek magasabb olajhőmérsékletre van szüksége, hogy ugyanazt a felületi hőmérsékletet elérje, ami aztán felgyorsítja a degradációt.
A harmadik meghibásodás egy gőzzel fűtött henger, amelynek belső járata korrodált. A kondenzátum és az oxigén idővel gödrösödést hoz létre, és az ebből eredő szivárgás szennyezheti a bevonandó terméket. Élelmiszer- vagy orvosi alkalmazásban ez komoly minőségi kockázatot jelent. A magas hőmérsékletnek ellenálló rozsdamentes acél fűtőhenger csökkenti ezt a kockázatot olyan anyagok használatával, amelyek tolerálják az oxidációt és a magas hőmérsékletű expozíciót.
A dinamikus egyensúly egy másik gyakran figyelmen kívül hagyott tényező. 300°C-on a belső csatorna falvastagságának kis eltérései is középponttól eltérő tömeget hozhatnak létre. Amikor a görgő 1000 ford./perc fordulatszámmal forog, ez a tömegkiegyensúlyozatlanság megrázza az egész szalagsort. A hőkezelés után megmunkált és kiegyensúlyozott henger sokkal kisebb vibrációt okoz, mint a végső egyensúlyellenőrzés nélkül alkatrészekből összeállított henger.
A kiválasztási folyamatnak mérhető feltételekkel kell kezdődnie, nem pedig általános katalógussal. Tegyen fel három kérdést: Mi a szükséges folyamathőmérséklet? Mennyi a felfűtési idő, amit a vezeték tolerál? Milyen anyag fut a felületen? A válaszok alapján a gyártó dönthet a polírozott acél felület, a tükörfelület, a krómozott felület vagy a korrózióálló rozsdamentes minőség között. Amikor a szalagot nagy sebességgel vonják be, gyakran a tükörfűtő henger a legjobb illeszkedés, mivel ez sima kioldást és tiszta, egyenletes mázat biztosít.
Az erősen savas vagy lúgos bevonatokat tartalmazó eljárásoknál előnyben részesítjük a magas hőmérsékletnek ellenálló rozsdamentes acél fűtőhengert. Élelmiszeripari eljárásoknál a hengernek lehetővé kell tennie az alapos tisztítást és ellenőrzést. Mert nagy sebességű nyomtatási vonalak , a felületi minőség és a koncentrikusság fontosabb, mint az abszolút hőmérsékleti besorolás. A szállítónak minden esetben képesnek kell lennie hőprofil vizsgálatra vagy dokumentált felületi hőmérséklet mérésre egy hasonló hengerről.
Ez a négy határérték határozza meg, hogy egy raktárhenger működhet-e, vagy egyedi tervezésre van szükség. Sok esetben úgy kerülheti el a legjobban a költséges hibákat, ha a hengergyártónak megadja a tényleges sorviszonyokat, és rendelés előtt kér egy kalkulált teljesítményjelentést.
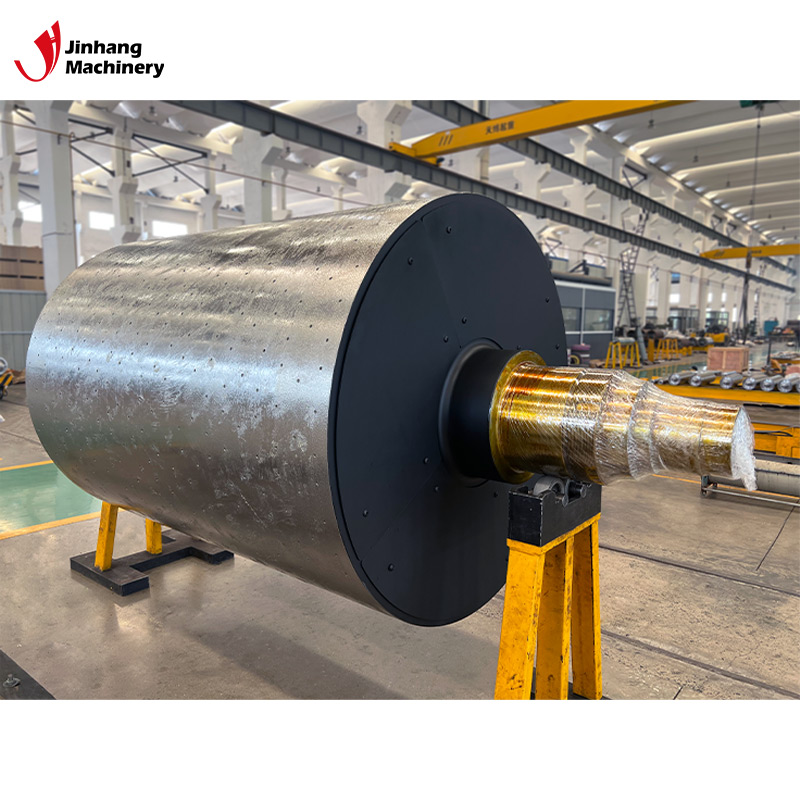
Rozsdamentes acél fűtőhenger magas hőmérsékletű kiszolgáláshoz A rozsdamentes acélból készült henger megőrzi szilárdságát és ellenáll a korróziónak magas hőmérsékleten is, így tartós lehetőséget kínál a szárítási vagy naptározási műveletekhez, ahol a hő és a tisztaság számít. Termék megtekintése → Az egyedi termikus henger rajzzal vagy a berendezés specifikációjával kezdődik. A mérnökcsapat kiszámítja a szükséges hőbevitelt, a belső csatorna geometriáját és a falvastagságot. A hengertestet nehéz esztergagépen esztergatják, a belső járatokat kifúrják vagy kifúrják, a felületet a kívánt érdességre csiszolják. Egy jól felszerelt műhelyben a henger dinamikus kiegyensúlyozáson és nyomáspróbán megy át, mielőtt elérné a végső ellenőrzési szakaszt.
Például egy csomagoló laminálógépben használt 200 mm átmérőjű fűtőhengerhez szükség van egy furatra a hőforrás számára, egy sima külső felületre, amelynek érdessége Ra 0,2 mikrométer, és egy G2,5 dinamikus egyensúlyi fokozatra. Ha ezek közül a specifikációk közül bármelyik hiányzik, a fogyasztó ráncos szalagnak, egyenetlen ragasztónak vagy idő előtti csapágyhibának látja az eredményt. Ezért a legjobb válasz a "hogyan működnek a hőhengerek" nem a fűtőközeg leírása. Ez a hőátadási fizika és a gyártási fegyelem kombinációja.
Ugyanazok az elvek vonatkoznak minden olyan hengerre, amelyhez szoros hőmérsékletszabályozás szükséges. Legyen szó tükörfűtő hengerről, korrózióálló olajvezető hengerről vagy rozsdamentes acél fűtőhengerről, a belső geometriát és a külső felületet együtt kell megtervezni. Az egyik paraméter módosítása a többi módosítása nélkül új hotspotot vagy blokkolt áramlási útvonalat hoz létre.
Még egy jól megtervezett henger esetén is a karbantartási szokások határozzák meg, hogy mennyi ideig marad stabil a hőmérsékleti profil. A legfontosabb feladat a fűtőközeg figyelése. Olajrendszereknél rendszeres időközönként ellenőrizze a viszkozitást és a savértéket. A magas savszám azt jelzi, hogy az olaj oxidálódik, és a keletkező iszap csökkenti a hőáteresztést. Gőzrendszerek esetén ellenőrizze a kondenzvíz-visszavezető vezetéket és a gőzleválasztókat. A meghibásodott csapda lehetővé teszi a kondenzvíz visszaáramlását a hengerbe, és az alsó rész lehűl.
A görgő felületét is ellenőrizni kell. A durva, karcos tükörfelület súrlódást hoz létre, amely húzza az anyagot, és növeli a helyi hőmérsékletet. A felület megreformálása vagy újracsiszolása visszaállíthatja a kioldási tulajdonságokat. A nagy sebességű vonalon ezek az ellenőrzések ütemezhetők a tervezett leállással, nem pedig a meghibásodásra várva.
A praktikus megoldás egyszerű: a termikus henger egy hengernek álcázott precíziós hőcserélő. Teljesítményét a belső csatornageometria, a falvastagság, a felületkezelés és a dinamikus egyensúly határozza meg. Ha egy hengerszállító bizonyítani tudja, hogy kontrollálja ezeket a változókat, akkor a henger biztosítja a folyamathoz szükséges egyenletes felületi hőmérsékletet. A sorkezelők és vásárlók számára nem csak az a kérdés, hogy milyen típusú olajat vagy fűtőtestet használnak, hanem az, hogy hogyan épül fel a görgőtest. Beszélje meg az aktuális görgőszerelvényt mérnöki csapatunk hogy ellenőrizze a tűréseket az egység cseréje előtt.
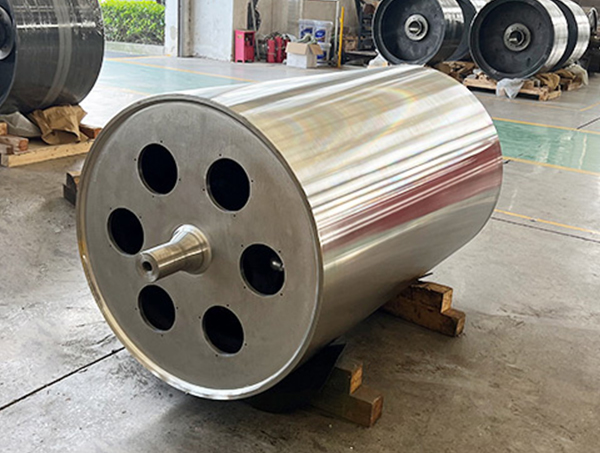
Különböző formájú tekercsek fejlesztésével és gyártásával foglalkozik, különböző tekercsszerkezetekkel.
Telefon: +86-15371769898
E-mail: [email protected]
Hozzáadás: 9 Lifa Avenue, Chengdong Town, Haian megye, Nantong City, Jiangsu tartomány, Kína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Minden jog fenntartva.