+86-15371769898
 [email protected]
+86-15371769898[email protected]An anilox henger egy precíziós tervezésű, több ezer mikroszkopikus cellával borított mérőeszköz, amely szabályozott mennyiségű tintát vesz fel, és flexonyomtatásban egyenletesen juttatja el a nyomólapra. Minden cella apró, rögzített térfogatú tartályként működik, és a teljes tintahordozó kapacitást milliárd köb mikron per négyzethüvelyk (BCM) , jellemzően től kezdve 1,2-12 BCM a nyomtatási alkalmazástól függően. A görgő cellaszáma vagy vonal képernyője – általában között 200 és 1200 sor per hüvelyk (LPI) — meghatározza, hogy a tintamérés milyen finom vagy durva legyen, közvetlenül befolyásolva a nyomtatási felbontást, a színsűrűséget és az általános nyomtatási minőséget. Mivel pontosan szabályozza, hogy mennyi tinta érje el a hordozót, az anilox henger a legbefolyásosabb összetevő a flexo nyomat konzisztenciájának meghatározásában, ezért gyakran hívják. "a flexonyomtatás szíve".
Ahhoz, hogy megértsük, miért olyan kritikus az anilox henger, segít átlátni a helyzetét a szélesebb flexonyomtatási munkafolyamatban.
Egy tipikus flexo présben az anilox henger egy tintakamrán vagy tintatartón keresztül forog, és felületi celláit folyékony tintával tölti meg. Ezután az orvos penge lekaparja a felesleges tintát a görgő lapos felületéről, így a tinta csak a gravírozott cellákon belül marad. A henger ezután ezt a precízen kimért festékfilmet a flexonyomólap megemelt felületére viszi, amely viszont felviszi a hordozóra – legyen szó filmről, papírról, hullámkartonról vagy más anyagról.
Mivel az orvosi penge minden tintát eltávolít a cellákon kívül, a lemezre átvitt térfogatot szinte teljes mértékben a cella geometriája határozza meg, nem pedig a préselési sebesség vagy a tinta viszkozitása. Ez az, ami miatt az anilox adagolás olyan megismételhetővé válik – a többi tintaadagoló rendszertől eltérően, ugyanaz a henger közel azonos tintamennyiséget visz át egymás után , feltéve, hogy a sejtek tiszták és sértetlenek maradnak.
Három egymással összefüggő specifikáció határozza meg az anilox henger teljesítményét: vonalszűrő, cellatérfogat és cellaszög. A pontos, konzisztens nyomtatási eredmény elérése szempontjából kulcsfontosságú, hogy ezeket egy adott alkalmazáshoz igazítsuk.
A vonalernyő a görgő felületén egy lineáris hüvelykben lévő cellák számát jelenti. A magasabb vonalú sziták finomabb, több cellát eredményeznek, amelyek alkalmasak a részletes folyamatnyomtatásra, míg az alacsonyabb soros sziták nagyobb cellákat használnak, amelyek alkalmasak egyszínű lefedettségre. Egy görgővel 800-1200 LPI finom eljárású színmunkára jellemző, míg 200-400 LPI A hengerek gyakoriak a hullámos csomagolások erős szilárd tintafedésére.
A cella térfogata határozza meg az egyes cellákban tárolt és szállított tinta tényleges mennyiségét. Általános szabály, hogy a vonalképernyő és a cella térfogata fordítottan összefügg – a finomabb cellák egyenként kevesebb tintát tárolnak, míg a durvább cellák több. Az adott tintatípushoz és hordozóhoz a megfelelő BCM kiválasztása elengedhetetlen; A túl kis mennyiség kimosódott színt eredményez, míg a túl sok ponterősítést és képtorzulást okozhat.
A sejteket jellemzően a 60 fokos szögben a görgő tengelyéhez viszonyítva, a tintakibocsátás optimalizálására és az interferencia-minták (moaré) minimalizálására választott konfiguráció több színelválasztás felülnyomásakor. Egyes speciális alkalmazások alternatív szögeket használnak bizonyos nyomtatási minőségi kihívások megoldására.
Az Anilox görgős felületi anyag jelentősen fejlődött, a modern gyártásban jó okkal dominál az egyik technológia a másikkal szemben.
| Jellemző | Króm gravírozott | Kerámia bevonatú (lézergravírozott) |
|---|---|---|
| Maximális vonal képernyő | Körülbelül 400-500 LPI-ig | Akár 1200 LPI |
| Felületi keménység | Mérsékelt | Nagyon magas, kiváló kopásállóság |
| Élettartam | Rövidebb, hajlamosabb a kopásra | Lényegesen hosszabb, gyakran évekig használható |
| Cell Precision | Alsó, mechanikus gravírozási határok | Magasabb, lézergravírozás finom vezérlést tesz lehetővé |
| Tipikus használat ma | Nagyrészt örökölt/régebbi berendezések | A modern flexo prések ipari szabványa |
A lézeres technológiával gravírozott kerámia bevonatú hengerek az uralkodó szabványokká váltak, mivel felületi keménységük jellemzően 9 a Mohs-skála szerint , közel a gyémánthoz – a krómhoz képest sokkal nagyobb kopásállóságot biztosít a fúrókések és koptatófestékek okozta kopással szemben.
Az anilox görgő központi szerepe világossá válik, ha figyelembe vesszük, hogy hány későbbi nyomtatási minőségi probléma vezethető vissza közvetlenül rá.
Mivel a lemezre szállított tinta mennyiségét szinte teljes mértékben a cella geometriája határozza meg, az anilox henger hatékonyan határozza meg a nyomtatási szín sűrűségét és telítettségét, mielőtt a tinta elérné a hordozót. A préselési sebesség vagy a tintaösszetétel beállításával csak a görgő BCM-besorolása által meghatározott határokon belül lehet finomítani az eredményeket.
A finom részletek és a folyamat színvisszaadása a nyomtatólemez képelemeinek felbontásához igazodó sejtszámtól függ. Az eltérés – például a durva szűrőhenger használata finom féltónusú munkákhoz – gyenge pontképzést és a kép részleteinek elvesztését eredményezi, függetlenül a lemez vagy a tinta minőségétől.
Mivel a cella térfogata rögzített fizikai tulajdonság, a jól karbantartott anilox henger egyenletes tintaátvitelt biztosít a gyártási sorozatok között. több tízezer méter , ami elengedhetetlen a színegyeztetés fenntartásához nagyméretű kiszerelésben vagy címkerendeléseknél.
Még egy jól meghatározott anilox henger is rossz nyomtatási eredményeket produkálhat, ha nincs megfelelően karbantartva. E problémák korai felismerése megelőzi a költséges nyomtatási hibákat.
Tekintettel a cella geometriájában megkövetelt pontosságra, a megfelelő karbantartás elengedhetetlen a nyomtatási minőségi befektetések hosszú távú védelméhez.
Az egyes gyártási folyamatok utáni napi tisztítás megfelelő oldószerekkel megakadályozza a tinta kiszáradását és megkeményedését a sejtekben. Erősebb felhalmozódás esetén az ultrahangos tisztítórendszerek a kerámiafelület károsítása nélkül tudják helyreállítani a cella térfogatát, ez a módszer egyre inkább szabványos a nagy mennyiségű nyomtatási műveleteknél.
A nyomdák általában videomikroszkóppal vagy lézeres profilometriával ellenőrzik az anilox teljesítményét, hogy a tényleges sejttérfogatot az eredeti specifikációkhoz képest mérjék, mivel 10%-os vagy nagyobb térfogatvesztés észrevehetően befolyásolhatja a színkonzisztenciát, és jellemzően tisztítás vagy felújítás szükségességét jelzi.
Az anilox henger a flexonyomtatás szíveként érdemli ki hírnevét, mert ez az egyetlen alkatrész, amely a legközvetlenebbül felelős a tinta mennyiségének, a nyomtatási felbontásnak és a színkonzisztenciának a gyártás során. Az adott alkalmazáshoz megfelelő sorszűrő, cellatérfogat és felületi anyag kiválasztása – fegyelmezett tisztítási és ellenőrzési rutinokkal párosítva – gyakran a különbség a kiszámítható, jó minőségű nyomtatás és a tartós, nehezen diagnosztizálható nyomtatási hibák között. A berendezések frissítésének kiértékelése vagy a minőségi problémák elhárítása során végzett nyomtatási műveletek során szinte mindig az anilox görgőt kell először nézni.
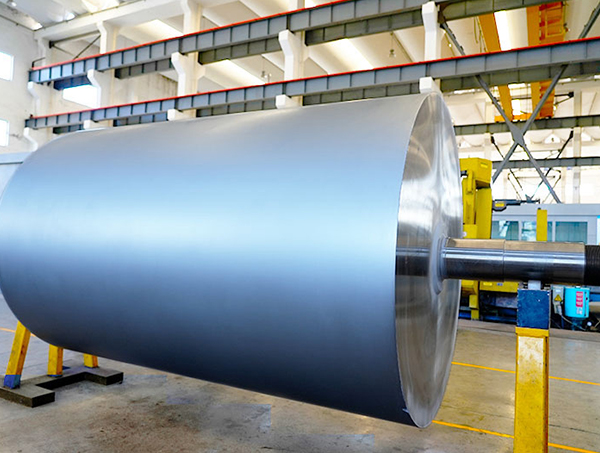
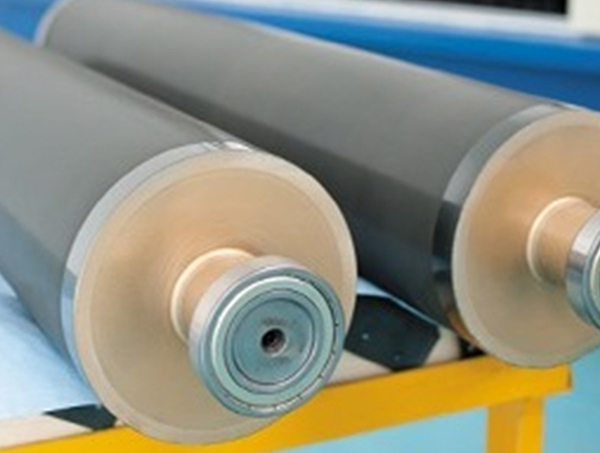
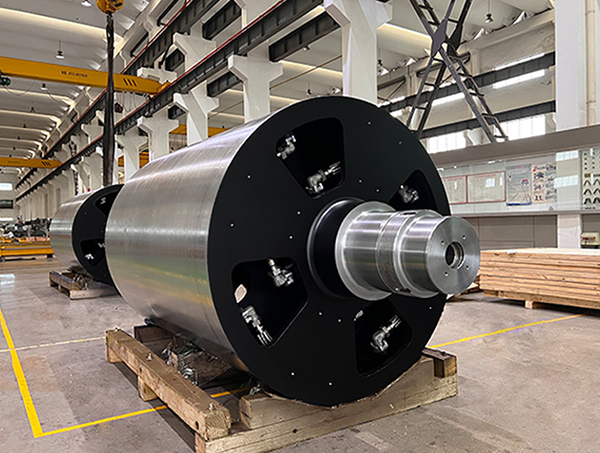
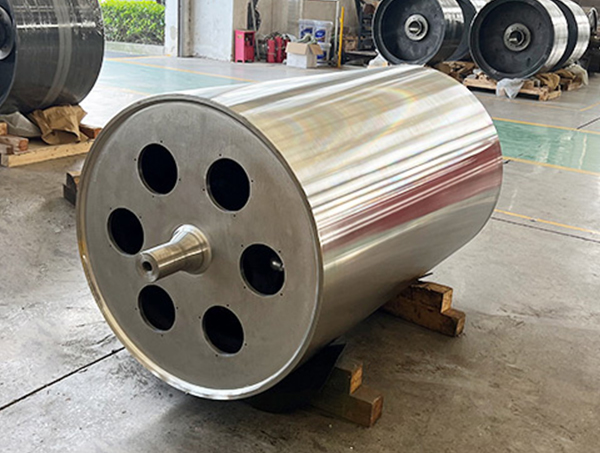
Különböző formájú tekercsek fejlesztésével és gyártásával foglalkozik, különböző tekercsszerkezetekkel.
Telefon: +86-15371769898
E-mail: [email protected]
Hozzáadás: 9 Lifa Avenue, Chengdong Town, Haian megye, Nantong City, Jiangsu tartomány, Kína
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Minden jog fenntartva.